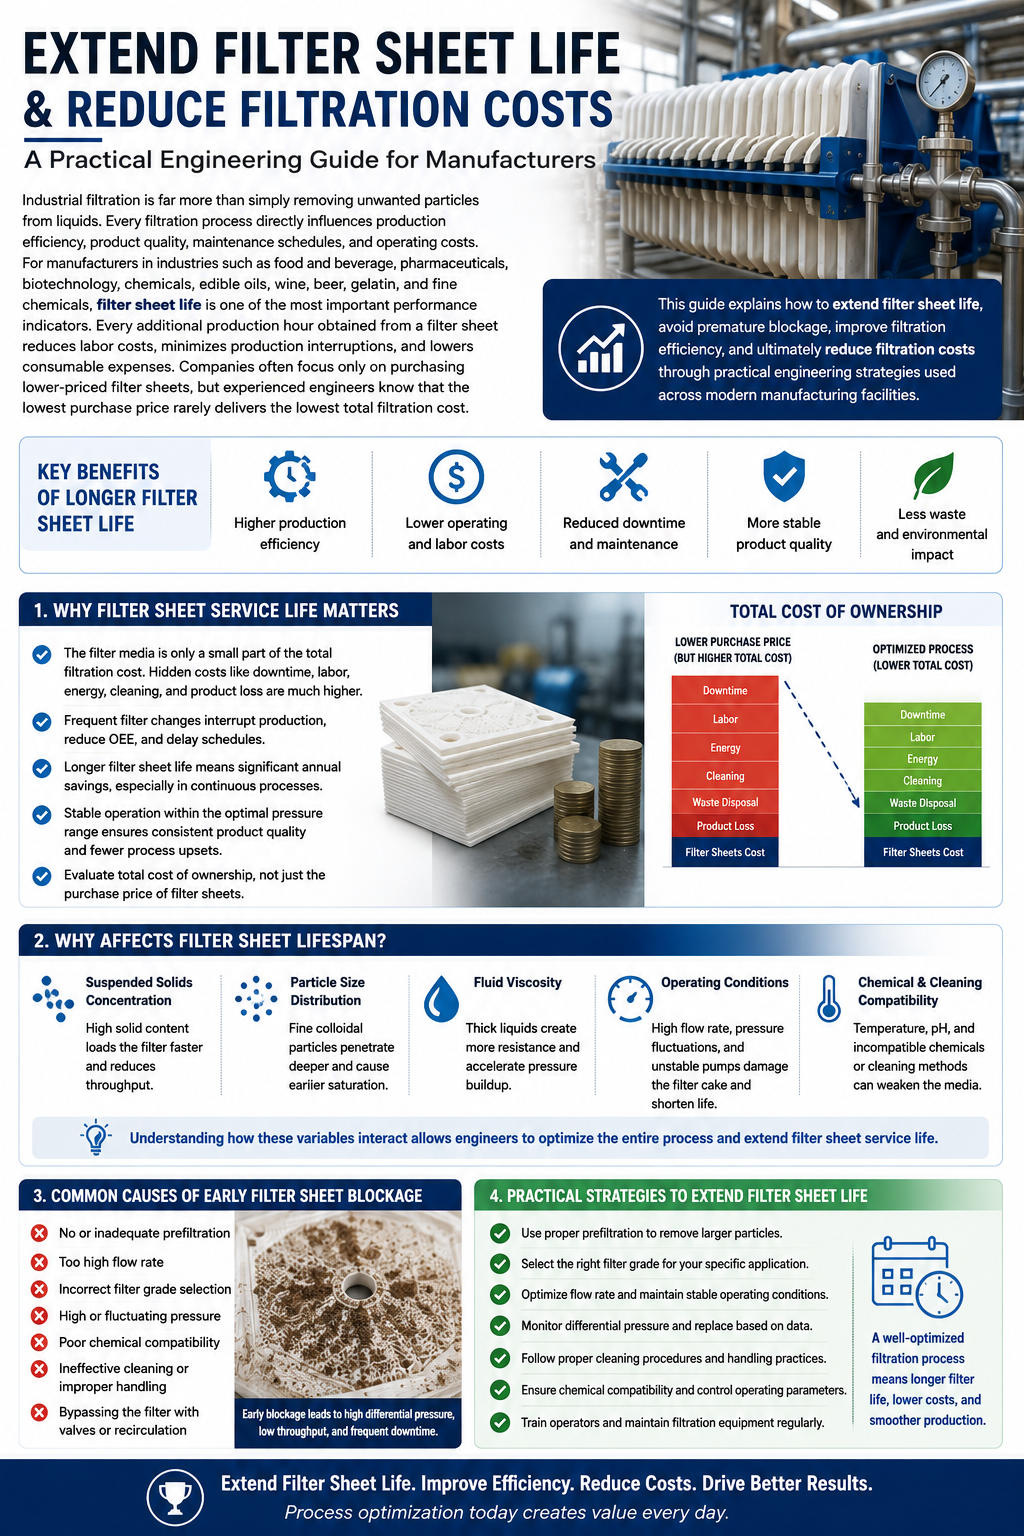
工業用ろ過は、液体から不要な粒子を取り除くだけにとどまりません。すべてのろ過プロセスは、生産効率、製品品質、メンテナンススケジュール、および運用コストに直接影響を与えます。食品および飲料、医薬品、バイオテクノロジー、化学、食用油、ワイン、ビール、ゼラチン、ファインケミカルなどの業界の製造業者にとって、フィルターシート寿命は最も重要な業績指標の一つです。フィルターシートから得られる生産時間の増加は、人件費の削減、生産中断の最小化、消耗品費の削減につながります。企業は低価格のフィルターシートの購入にばかり注目しがちですが、経験豊富なエンジニアは、購入価格が最も低いものが必ずしも総ろ過コストが最も低くなるわけではないことを知っています。
業界の専門家は、単一のろ過コンポーネントに集中するのではなく、ろ過プロセス全体を最適化することをますます推奨しています。最近のろ過に関するガイダンスでは、適切な前処理、適切な圧力制御、そして正しい選択フィルター学年多くの場合、より安価なフィルター媒体に切り替えるよりも大きなコスト削減効果が得られます。適切に設計された前処理フィルターは、最終フィルターへの粒子負荷を大幅に低減し、処理能力を向上させながら交換頻度を低減します。また、フィルターを固定スケジュールで交換するのではなく、差圧を監視することで、オペレーターはフィルター消費量とエネルギーコストのバランスを取ることができます。
このガイドでは、伸ばすフィルターシート寿命早期の目詰まりを回避し、ろ過効率を向上させ、最終的にはろ過コストを削減する現代の製造施設全体で用いられている実践的なエンジニアリング戦略を通じて。
なぜフィルターシートサービス ライフマターズ
多くの生産管理者は、フィルターシートの購入価格のみに基づいて評価を行いますが、フィルター媒体自体は通常、ろ過にかかる総費用のほんの一部に過ぎません。生産停止時間、フィルター交換の人件費、切り替え時の製品損失、洗浄手順、差圧上昇によるエネルギー消費など、隠れたコストは、フィルターシート自体のコストを上回ることがよくあります。
フィルターシートが使用寿命を早すぎる時期に終えると、オペレーターは生産を停止し、ろ過システムの減圧を行い、シートを交換し、必要に応じて機器を消毒し、プロセスを再開する必要があります。このような繰り返しの中断は、総合設備効率(OEE)を低下させ、生産スケジュールを遅らせる可能性があります。生産が連続的に行われる業界では、わずかな増加でもフィルターシートの耐用年数年間数千ドルの節約につながる可能性がある。
フィルターシートの寿命が長いほど、製品の品質も安定します。最適な圧力範囲内で動作するろ過システムは、より安定した清澄化、流量の変動の減少、予期せぬプロセス障害のリスクの低減を実現します。フィルター性能を消費シート数だけで評価するのではなく、メーカーは、総所有コスト労働力、エネルギー、生産停止時間、廃棄物処理、製品回収などを考慮に入れると、より広い視点からプロセス最適化に投資する方が、単に安価な消耗品を購入するよりもはるかに高いリターンが得られることがしばしば明らかになります。
何が影響するかフィルターシートの寿命は?
フィルターシートの寿命は、単一の変数ではなく、複数のプロセス条件の組み合わせによって決まります。最も大きな影響を与える要因の一つは、ろ過システムに流入する懸濁固形物の濃度です。粒子濃度が高い液体は、フィルター媒体の目詰まりを早め、差圧が交換時期に達する前に処理量を減少させます。
粒子径分布も同様に重要です。微細なコロイド粒子は、フィルターマトリックスの奥深くまで浸透するため、大きな懸濁固形物よりも除去がはるかに困難です。供給液中に極めて微細な粒子が優勢な場合、高容量の深層フィルターシートでも予想よりも早く飽和してしまう可能性があります。流体の粘度も重要な役割を果たします。ゼラチン溶液、シロップ、濃縮ジュース、特定の医薬品などの粘度の高い液体は、ろ過中に高い抵抗を生み出し、フィルター媒体全体の圧力上昇を加速させます。
運転条件はさらに決定するフィルターシートの耐用年数流量が過剰に高いと、汚染物質がフィルター構造の奥深くまで押し込まれ、同時に差圧も上昇します。同様に、ポンプの不安定さやバルブの不適切な操作によって生じる圧力変動は、ろ過中に自然に形成されるフィルターケーキを損傷する可能性があります。化学的適合性、運転温度、pH、洗浄手順も、ろ材の耐久性に影響を与えます。これらの変数がどのように相互作用するかを理解することで、エンジニアは根本原因に対処せずにフィルターシートを繰り返し交換するのではなく、プロセス全体を最適化することができます。
早期発症の一般的な原因フィルターシートの詰まり
早期目詰まりは、フィルターの品質不良のみが原因で発生することは稀です。ほとんどの産業用途において、初期故障の大部分は不適切なプロセス設計に起因しています。最も一般的な問題の一つは、高濃度の汚染液体を微細なフィルターシートに直接導入することです。大きな粒子を先に除去せずに最終フィルターに注入すると、フィルターが急速に過負荷状態になり、処理能力が著しく低下します。
フィルターのグレード選びを誤ることもよくある間違いです。ろ液がより透明になるという理由だけで極細のフィルターシートを選ぶと、逆効果になることがよくあります。ろ過精度が高いほど不純物の保持能力が低下し、フィルターが目詰まりしやすくなります。そのため、ろ過グレードは不必要に高い清澄度を目指すのではなく、実際の粒子径分布に合うように選ぶべきです。
推奨圧力範囲を超えて運転すると、フィルターシート寿命圧力が高くなっても、必ずしもろ過性能が向上するとは限りません。差圧が増加すると、汚染物質がろ過材内に密に詰まり、流れがさらに制限されます。工業用ろ過に関する研究では、一定の運転時間に頼るよりも、圧力を制御し、差圧の傾向を監視する方が、フィルター交換時期をより正確に判断できることが一貫して示されています。
その他の一般的な原因としては、システム洗浄の不備、空気混入、急激な圧力変動、フィルターの設置不良、原材料の品質のばらつきなどが挙げられます。これらの問題は個々には些細なものに見えるかもしれませんが、複合的に発生すると年間を通してろ過コストが大幅に増加します。
プレフィルター処理がフィルターシートの寿命を延ばす方法
最も効果的な方法の1つは伸ばすフィルターシート寿命適切な前処理ろ過段階を組み込むことで、最終ろ過シートにすべての粒子を捕捉させるのではなく、前処理フィルターがより大きな汚染物質を最終ろ過フィルターに到達する前に除去します。この段階的なアプローチにより、汚染物質の負荷が複数のろ過層に分散され、各フィルターが最適な動作範囲内で機能できるようになります。
現代の工業用ろ過システムでは、一般的に粗ろ過フィルター、カートリッジフィルター、バッグフィルター、または沈殿フィルターを、微細な清澄シートの前段に配置します。最適な前処理フィルターは、粒子径分布、汚染物質濃度、および求められる製品の透明度によって異なります。業界のガイドラインでは、適切な前処理フィルターを選択することで、高価な最終フィルターの交換頻度が少なくなるため、総処理量を増加させながらろ過コスト全体を削減できると指摘されています。
多段階ろ過は、プロセスの安定性も向上させます。急激なフィルター目詰まりによる圧力の急上昇ではなく、汚染物質の負荷がより緩やかになります。これにより、生産サイクルが長くなり、中断が減り、メンテナンススケジュールもより予測しやすくなります。食品、飲料、医薬品など多くの用途において、前処理ろ過はフィルター消費量の削減、生産性の向上、製品の一貫性の向上により、短期間で投資回収が可能です。
正しい選択フィルターシートグレード
適切なフィルターシートグレードを選択することは、フィルターシートの耐用年数多くのユーザーは、目の細かいフィルターシートを使えば性能が向上すると考えています。確かに、目の細かいフィルターはろ過液の透明度を高めることができますが、同時に汚れの保持容量も低くなります。つまり、フィルターがすぐに目詰まりし、差圧の上昇、生産時間の短縮、交換頻度の増加につながります。メーカーは、入手可能な中で最も目の細かいろ材を選ぶのではなく、液体の実際の汚染状況に合わせてフィルターのグレードを選択すべきです。
適切なろ過戦略は、プロセス流体の特性を理解することから始まります。「平均粒子径はどれくらいか?」「懸濁固形物はどれくらい含まれているか?」「微生物除去は必要か?」といった疑問は、最適なフィルターシートを決定する上で役立ちます。実験室でのろ過試験は、エンジニアが複数のグレードを本格的な生産に導入する前に比較できるため、特に価値があります。試験の結果、やや粗いグレードのフィルターでも、交換が必要になるまでの液体処理量を大幅に増やしながら、必要な製品の透明度を達成できることが明らかになる場合がよくあります。
デプスフィルターシートは、幅広い保持率と汚染物質保持容量で提供されています。粗目グレードは、大きな粒子を除去し、下流の機器を保護するように設計されています。中目グレードは、飲料、食用油、ゼラチン溶液、および多くの化学製品の効率的な清澄化を実現します。細目グレードは、微粒子、酵母細胞、および製品の外観が重要な仕上げ用途を対象としています。殺菌グレードは、特に医薬品およびバイオテクノロジー製造において、微生物の低減が不可欠な場合に使用されます。
もう一つよくある間違いは、あらゆるろ過の課題を単一のろ紙で解決しようとすることです。多段階ろ過の方が一般的に優れた結果が得られます。例えば:
| 応用 | 推奨されるろ過戦略 | 期待される効果 |
| 果汁 | 粗目シート → 細目シート | フィルター寿命が長くなり、透明度も向上します。 |
| ワイン | 中目研磨シート → 細目研磨シート | 処理能力向上に伴う霞の低減 |
| 食用油 | 事前フィルター → 補足説明シート | 運用コストの削減 |
| ゼラチン | 粗研磨 → 精密研磨 | 詰まりが減り、収量が向上 |
| 医薬品液体 | プレフィルター → 滅菌フィルター | 滅菌フィルターの耐用年数が長くなりました |
適切なフィルターシートのグレードを選択することで、製品ロスを削減できます。フィルターを交換するたびに、フィルターパック内に残留液が残ります。フィルターを必要以上に頻繁に交換すると、特に高価な医薬品原料、特殊化学品、高級飲料などをろ過する場合、累積的な製品ロスは相当なものになる可能性があります。したがって、フィルターグレードを最適化することで、ろ過効率と生産収益性の両方を向上させることができます。
最高の耐用年数を実現するための最適な作動圧力
運転圧力は直接的な影響を及ぼしますフィルターシート寿命しかし、多くの施設では、圧力を上げればろ過速度が自動的に上がると誤解しています。実際には、ろ過は全く異なる挙動を示します。ろ過の初期段階では、圧力を上げると一時的に流量が増加する場合があります。しかし、フィルターマトリックス内に汚染物質が蓄積すると、過剰な圧力によってフィルターケーキが圧縮され、密度が高くなり、液体が通過しにくくなります。最終的には、ポンプ圧力が上昇し続けても流量は減少します。
ほとんどの工業用ろ過装置メーカーは、フィルターシートとハウジングシステムに指定された圧力範囲内で運転することを推奨しています。最大圧力を追求するのではなく、生産サイクル全体を通して安定した差圧を維持することを目指すべきです。安定した運転条件は、粒子の急激な突破を防ぎ、ろ過材への機械的ストレスを最小限に抑えます。
いくつかのベストプラクティスによって、ろ過性能を大幅に向上させることができます。
- ろ過を開始する際は、ポンプの最大能力ではなく、中程度の流量から始めてください。
- 起動時および停止時に、急激な圧力上昇を避けてください。
- 運転時間経過だけに頼るのではなく、差圧を継続的に監視してください。
- フィルターシートは、完全に目詰まりするまで待つのではなく、差圧がメーカー推奨の限界値に達した時点で交換してください。
- 過度の脈動を避けるため、ポンプのサイズが適切であることを確認してください。
圧力モニタリングは、貴重な診断情報も提供します。差圧が急激に上昇する場合は、供給流中の懸濁固形物が過剰であるか、前処理ろ過が不十分であることを示しています。圧力プロファイルが安定している場合は、ろ過プロセスが適切にバランスが取れていることを示唆しています。複数の生産バッチにわたる圧力傾向を分析することで、エンジニアは一貫して改善できるプロセス改善点を特定できます。伸ばすフィルターシート寿命エネルギー消費量を削減しながら。
圧力だけでなく、温度も考慮する必要があります。一般的に、温度が高いほど液体の粘度が低下し、流体がフィルターを通過しやすくなります。しかし、過度の高温は特定のフィルター材料の機械的強度に影響を与えたり、製品の品質を変化させたりする可能性があります。温度と圧力の両方を推奨される運転範囲内に維持することで、生産性とフィルター寿命の最も安定したバランスを実現できます。
清掃、監視、および予防保守
ほとんどの深層ろ過シートは使い捨てで、繰り返し洗浄することを想定していませんが、その耐用年数を最大限に延ばすためには、周囲のろ過システムを適切にメンテナンスすることが不可欠です。フィルターハウジングの汚れ、分配プレートの目詰まり、シールの損傷、フィルタープレス内部に残った残留汚染物質などは、新しいろ過シートを取り付ける前からろ過効率を低下させる可能性があります。
定期点検は、各生産サイクル開始前に実施する必要があります。作業者は、フィルタープレートが清潔で、均等に配置され、傷や変形がないことを確認する必要があります。フィルタースタック全体に均一な圧縮がないと、不純物がフィルター媒体を通過せずに迂回するバイパス経路が発生する可能性があります。これは製品の品質を低下させるだけでなく、負荷の不均一性も生じさせ、特定のフィルターシートが他のシートよりもはるかに早く目詰まりする原因となります。
生産データのモニタリングも同様に重要です。流量、入口圧力、出口圧力、差圧、処理量、運転時間、製品特性などのろ過パラメータを記録する設備は、時折の観察では検出不可能な長期的な傾向を把握できます。デジタルモニタリングシステムにより、製造業者は固定のメンテナンススケジュールではなく、実際のプロセス性能に基づいてフィルター交換間隔を予測できるようになりました。
予防保守には以下が含まれるべきである。
- ポンプとバルブの定期点検。
- 圧力計およびセンサーの校正。
- 製造バッチごとにフィルターハウジングを清掃する。
- 摩耗したガスケットやシール部品を交換する。
- フィルターシートが正しく取り付けられていることを確認する。
- 各制作キャンペーンにおける記録フィルターの有効期間。
オペレーターのトレーニングも重要な要素です。最高品質のフィルターシートであっても、不適切な設置や誤った操作手順を補うことはできません。異常な圧力挙動、異常な流量低下、フィルターの不適切な装着の兆候を認識できるよう従業員をトレーニングすることで、コストのかかる生産中断を防ぐことができます。
多くの大手メーカーは、センサーデータと過去の生産記録を組み合わせた予知保全戦略を採用しています。フィルターが予期せず故障するのを待つのではなく、保守チームは計画的な生産停止時に交換作業を行います。このアプローチにより、ダウンタイムが最小限に抑えられ、リソース計画が改善され、ろ過コスト全体の削減に大きく貢献します。
未使用のフィルターシートの適切な保管は、決して軽視してはなりません。シートは元の包装のまま、湿気、直射日光、ほこり、強い臭いから保護して保管してください。不適切な環境条件にさらされると、セルロース系フィルターシートは設置前に物理的特性が変化し、使用開始後の性能が低下する可能性があります。
適切なメンテナンス、継続的な監視、最適化された運転条件、および適切なフィルターの選択を組み合わせることで、メーカーは劇的にろ過コストを削減する生産サイクルを長くし、製品の品質をより安定させる。
結論
増加フィルターシートの耐用年数重要なのは、単に高品質のフィルター材を購入することだけではありません。ろ過プロセス全体を最適化することが不可欠です。原材料の準備や前処理ろ過から、フィルターグレードの選定、圧力制御、予防保全に至るまで、あらゆる段階が全体のろ過性能に影響を与えます。フィルター価格だけに注目する企業は、ダウンタイム、人件費、エネルギー消費、製品損失といった、はるかに大きなコストを見落としがちです。
最も成功しているメーカーは、ろ過を個々の部品としてではなく、システムとして扱っています。適切なものを選択することでフィルターシートの耐用年数戦略、効果的な前処理の実施、推奨圧力範囲内での運転、およびプロセス性能の継続的な監視により、企業は大幅にフィルターシートの寿命を延ばす一貫した製品品質を維持しながら。
最終的に、ろ過コストの削減とは、単に消耗品への支出を減らすことではなく、より賢明な運用上の意思決定を行うことです。最適化されたろ過システムは、生産性の向上、生産時間の延長、中断の減少、そして総所有コストの削減を実現します。これらのメリットは、食品、飲料、医薬品、化学、および工業製造業における収益性を直接的に向上させます。
よくある質問
- 延長するにはどうすればいいですかフィルターフィルター材を交換せずにシートの寿命を延ばす方法はありますか?
ろ過前処理を改善し、最終ろ過前に浮遊固形物を減らし、運転圧力を安定させ、過剰な流量を避けることで、ろ過シートの寿命を延ばすことができる場合が多い。
- フィルターシートが早期に目詰まりする最も一般的な原因は何ですか?
最も一般的な原因は、十分な前処理ろ過を行わずに、高濃度の懸濁固形物を含む液体を精密なフィルターシートに直接導入することです。
- 圧力を高めるとろ過性能は向上するのか?
必ずしもそうとは限りません。過剰な圧力はフィルターケーキを圧縮し、流量を低下させ、フィルターシートの寿命を縮める可能性があります。安定した差圧は通常、より優れた長期的な性能をもたらします。
- 適切なろ紙のグレードはどのように選べばよいですか?
最適なグレードは、粒度分布、必要な透明度、製品の粘度、およびプロセス目標によって異なります。適切なグレードを選択するには、実験室でのろ過試験が最も信頼性の高い方法です。
- 予防保全によってろ過コストを削減できるか?
はい。定期的な機器点検、圧力監視、適切なフィルター設置、およびろ過システムの清掃は、フィルターシートの寿命を最大限に延ばし、ダウンタイムを最小限に抑え、全体的な運用コストを削減するのに役立ちます。
投稿日時:2026年7月24日